logo
Produkty
Produkty
Do domu > Produkty > Części do obróbki CNC > długi mechaniczny drążek łączący

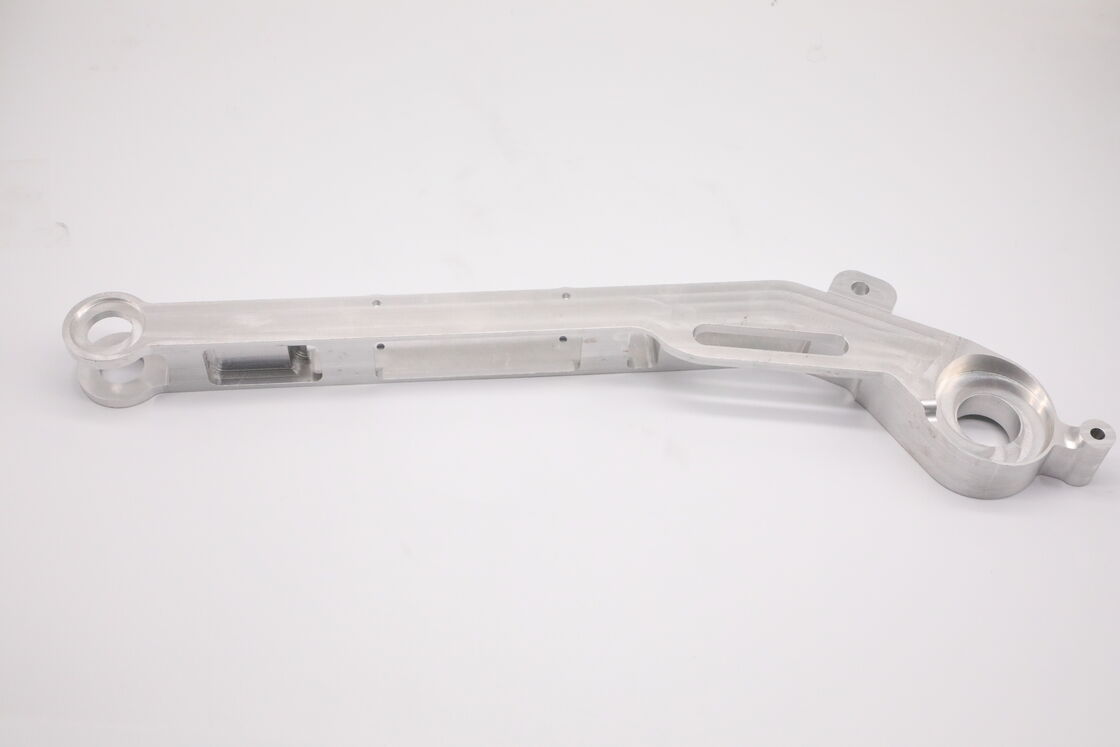
długi mechaniczny drążek łączący

Szczegóły produktu

Miejsce pochodzenia: Chiny

Nazwa handlowa: WEL

Orzecznictwo: ISO9001

Numer modelu: Nic

Warunki płatności i wysyłki

Minimalne zamówienie: 100

Cena: USD

Szczegóły pakowania: Opakowania przemysłowe

Czas dostawy: 8 tygodni

Zasady płatności: T/T

Możliwość Supply: 100 000

Najlepszą cenę
Podkreślić:

długi mechaniczny drążek łączący do CNC

,

drążek łączący obrabiany CNC

,

precyzyjny mechaniczny drążek łączący

długi mechaniczny drążek łączący

1. Wniosek

Długa pręta mechaniczna typu zgiętego, z głowicami zawiasowymi na obu końcach, jest stosowana głównie do:mechanizmy automatyczne, ramiona siłowni roboty, moduły przenośne, ramiona siłownicze urządzeń testowych i łącza przesyłowe urządzeń symulacji ruchu. siedzenia o dużej średnicy na obu końcach są wyposażone w łożyska i szpilki do łącza obrotowego.Stopy ograniczające i akcesoria pomocnicze. Jako kluczowy element ruchomy dla przemiany koła i momentu obrotowego wykonuje przemianę kątową i przeciąganie pod zmienną obciążeniem cykliczną,szeroko stosowane w automatycznych liniach produkcyjnych i niestandardowych zespołach narzędziowych.

2Materiał i wydajność

Materiał podstawowy: 6061‐T6 Stop aluminiumKluczowe wyniki:

  • Wytrzymałość na rozciąganie ≥ 310 MPa, wytrzymałość wydajności ≥ 276 MPa. Dobra odporność na gięcie wiązki głównej, odporna na deformację plastyczną w warunkach zmiennego obciążenia cyklicznego.
  • Gęstość 2,7 g/cm3.
  • Doskonała obróbkowość długich profili zgiętych, głębokich otworów i przepaści stopniowych.
  • Dobre działanie pod względem zmęczenia w przypadku wysokoczęstotliwych kołysek, zgodne z RoHS i REACH.

3. Sposób przetwarzania

Produkowany przez:Maszyny i urządzenia do obróbki maszynowej, całkowicie obrobione z solidowego aluminium bez spawania.

  • Podstawowe procesy: frezowanie konturowe długich wiązek, wiercenie głowicy łożysk zawiasowych, frezowanie otworów redukcyjnych masy, wiercenie otworów lokalizacyjnych i otworów przeciwwozów, frezowanie wewnętrznych jam,tworzenie zgiętego przejściowego przecinka.
  • Procesy pomocnicze: pełne rozszczepianie krawędzi, dokładne odgrzewanie i usuwanie odłamków z otworów i szczelin.
  • Kompensacja wielokrotnego ustawiania w celu zminimalizowania zniekształceń długich części, gwarancji równoległości i koaksjalizmu dwóch otworów zawiasowych końcowych dla płynnego ruchu swing.

4Dokładność obróbki i wymagania użytkowania

Dokładność obróbki:

  • Tolerancja wymiarowa: ±0,015 mm
  • Tolerancja geometryczna: równoległość między dwoma otworami łożysk zawiasowych ≤0,02 mm, okrągłość otworu ≤0,015 mm, tolerancja pozycji otworu montażowego ≤0,02 mm
  • Ogromność powierzchni: Ra ≤1,6 μm, gładkie wewnętrzne otwory do łożyska i mocowania szpilki.Wymogi dotyczące użytkowania:
  • Temperatura pracy: -20°C ~ +85°C, wytrzymała zmienną napięcie, kompresję i uderzenia z kołysania.
  • Łożyska i szpilki zamontowane w otworach zawiasowych muszą swobodnie obracać się bez zatrzymywania się; należy kontrolować moment blokowania szpilki w celu uniknięcia deformacji w wyniku ściskania otworu.
  • Główna wiązka jest główną częścią nośną; nie przeciążaj przez przymusowe gięcie.
  • Przechowywać gołe części aluminiowe w suchym środowisku w celu zapobiegania przebarwieniu w wyniku utleniania.

5. obróbka cieplna

Obróbka cieplna za pomocą roztworu oraz sztuczne starzenie (T6).

  • Celem: złagodzenie pozostałych obciążeń fresowych długich elementów, zapobieganie gięciu i skręcaniu ramienia huśtawkowego, stabilizacja względnej dokładności pozycyjnej otworów zawiasowych,poprawa wytrzymałości na gięcie i odporności na zmęczenie.

6. Po- obróbce

Pozostałe, nieobrobione.

  • Oryginalna tekstura metalowa CNC jest zachowana. Wypróżnienie montażowe pozostaje precyzyjne bez wpływu grubości powłoki. Opcjonalne naturalne / czarne anodowanie może być stosowane na żądanie klienta.Przechowywać gołe części aluminiowe na wilgocie.

7Kontrola jakości

Całkowita kontrola jakości procesu zgodnie z ISO9001:

  • Inspekcja przychodząca: weryfikacja materiału spektroskopowa za pomocą certyfikatu materiału 6061‐T6.
  • Kontrola patrolowa w trakcie procesu: monitorowanie zniekształceń gięcia długiego obrabialnika, testowanie równoległości i okrągłości otworów zawiasowych, weryfikacja wymiarów szczeliny.
  • Ostateczna inspekcja: pełne pomiary wymiarowe, kontrola wizualna na szczątki i szczątki; śledzone sprawozdania z inspekcji w poszczególnych partiach.
  • Czyszczenie przed wysyłką: całkowite usunięcie szczątków aluminiowych z otworów łożysk, otworów lokalizacyjnych i otworów redukcyjnych, aby spełnić wymagania dotyczące montażu mechanizmu ruchu.
  • Opakowania przemysłowe: Każdy element jest owinięty folia ochronna PE, szczególnie do noszenia wewnętrznych otworów i powierzchni zestawów.Opakowane w ciężkie kartony anty-statyczne, oparte perłową bawełną, aby zapobiec gięciu długich ramion podczas transportuEksport kartonów falistych oznaczonych numerem części i numerem partii.